
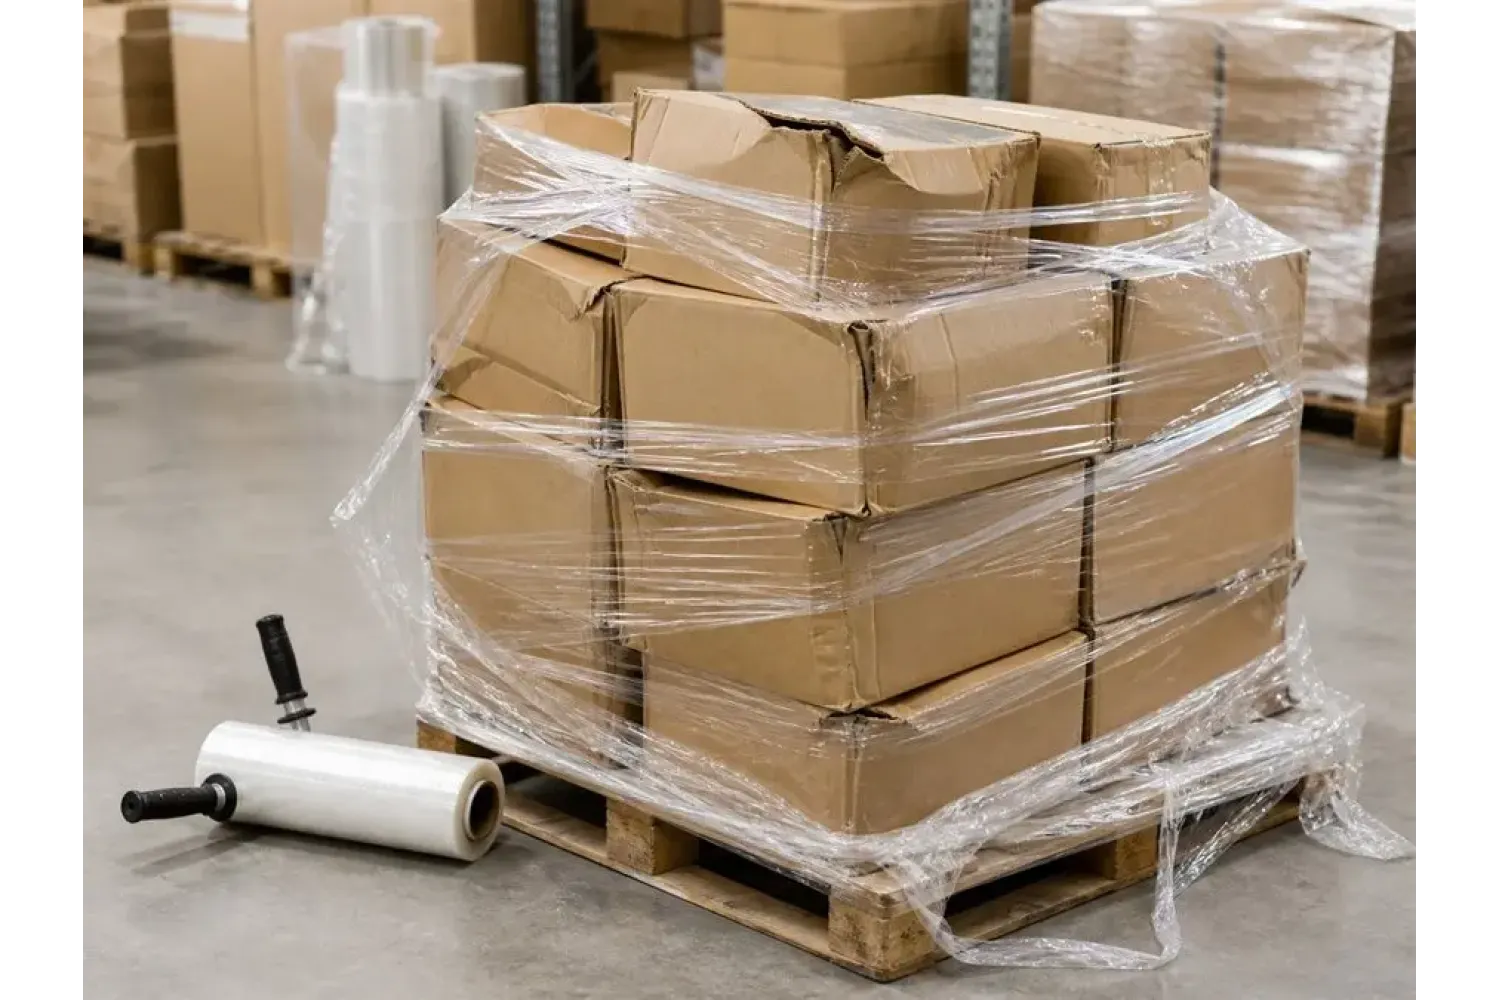
Две паллеты,
обмотанные одной и той же пленкой на одном складе, могут вести себя в рейсе
совершенно по-разному: одна приезжает целой, вторая — с разъехавшимися верхними
рядами. Материал тот же, разница в руках. Ручная намотка сильно зависит от
техники, и большинство проблем с устойчивостью груза и перерасходом пленки
объясняется несколькими повторяющимися ошибками. Причем ошибки эти обычно не
выглядят серьезными: чуть слабее натянул, чуть быстрее прошел, чуть выше начал.
Разберем, что именно портит упаковку при ручной обмотке, как эти ошибки
проявляются и что поменять в работе, чтобы намотка стала надежнее и
экономичнее.
Что важно знать сразу
Основные
ошибки при ручной намотке стрейч-пленки: слабое натяжение, пропуск захвата
поддона, недостаточный нахлест между витками, неравномерный подъем с пропусками
зон, отсутствие усиления верхних рядов и попытка компенсировать слабую технику
лишними слоями. Слабое натяжение — главная причина одновременно и плохой
фиксации, и перерасхода материала, потому что оператор наматывает больше
витков, не получая нужного удержания. Разброс расхода между сотрудниками на
одинаковых паллетах обычно указывает на разную технику, а не на разные грузы.
Исправляется это обучением единому стандарту намотки и проверкой результата на
устойчивость.
Почему ручная намотка так зависит от техники
Стрейч-пленка
удерживает груз за счет натяжения. Растянутая при намотке пленка стремится
сократиться и стягивает коробки в единый блок, прижимая их друг к другу и к
поддону. Если натяжения нет, пленка просто оборачивает груз, не создавая
стягивающего усилия.
В машинной
обмотке натяжение задает оборудование, и оно стабильно от паллеты к паллете.
При ручной намотке усилие создает человек, поэтому результат зависит от того,
как он держит рулон, с какой скоростью идет и насколько равномерно распределяет
витки. Отсюда и разброс: два оператора с одинаковым материалом получают разную
по прочности упаковку.
Обратите внимание: количество пленки и
качество фиксации — не одно и то же. Много слоев со слабым натяжением держат
хуже, чем меньшее число слоев, намотанных правильно. Это ключ к пониманию
большинства ошибок.
Ошибка первая: слабое натяжение
Самая частая
и самая дорогая ошибка. Оператор ведет рулон свободно, пленка ложится без
растяжения, груз оказывается обернут, но не стянут.
Проявляется
это характерно: паллета выглядит упакованной, но при легком нажатии коробки
шевелятся относительно друг друга. В рейсе такой груз начинает смещаться при
первом же торможении. Дополнительный эффект — перерасход: не получая нужной
фиксации, сотрудник интуитивно наматывает больше витков, и на паллету уходит
заметно больше пленки без выигрыша в прочности.
Исправление
начинается с понимания принципа: пленка должна ощутимо натягиваться при
намотке, а не свободно сходить с рулона. Правильное натяжение дает ту же
фиксацию меньшим количеством материала.
Ошибка вторая: пропуск захвата поддона
Вторая по
частоте и первая по последствиям. Оператор начинает обмотку с нижнего ряда
коробок, не захватывая сам поддон.
В результате
коробки стянуты между собой, но не привязаны к основанию. Паллета превращается
в отдельно стоящий блок на поддоне, который при толчке съезжает целиком. Это
одна из главных причин смещения груза при перевозке, и никакое количество слоев
выше по высоте ее не компенсирует.
Правильное
начало — несколько плотных оборотов, захватывающих нижние ряды груза вместе с
поддоном. Именно эти витки создают связь груза с основанием.
Частая ошибка: начинать обмотку выше поддона,
чтобы «не пачкать пленку о поддон». Экономия сомнительная, а потеря устойчивости
принципиальная.
Ошибка третья: недостаточный нахлест
При
спиральном подъеме каждый виток должен перекрывать предыдущий. Если оператор
идет вверх слишком быстрым шагом, между витками остаются участки, покрытые в
один слой или не покрытые вовсе.
Такие места
становятся слабыми зонами: именно там пленка рвется при нагрузке, и оттуда
начинается расползание упаковки. Внешне паллета может выглядеть нормально,
потому что визуально пленка есть по всей высоте, но фактическая прочность
неравномерна.
Рабочий ориентир
— перекрытие примерно наполовину. Конкретную величину подбирают под груз, но
главное правило — единообразие: нахлест должен быть примерно одинаковым на всей
высоте, а не «как получится».
Ошибка четвертая: неравномерный подъем и пропуски зон
Близкая, но
отдельная проблема — когда оператор проходит одни участки плотно, а другие
бегло. Чаще всего страдает середина высоты: низ обматывают тщательно, верх
усиливают, а середину проходят быстро.
Результат —
паллета с «талией»: прочная снизу и сверху, слабая посередине. Под нагрузкой
она складывается именно в этой зоне. Отдельно встречается пропуск углов при
обмотке нестандартных по форме грузов, где углы испытывают наибольшее
натяжение.
Исправление —
осознанный равномерный проход по всей высоте с одинаковым темпом, без ускорения
на «неинтересных» участках.
Ошибка пятая: отсутствие усиления верха
Верхние ряды
коробок наиболее склонны к смещению: они дальше всего от поддона и меньше всего
прижаты весом. Если обмотка заканчивается одним проходом по верху, эта зона остается
самой слабой.
Практическое
следствие знакомо любому складу: паллета приезжает с целым низом и
разъехавшимся верхом. Помогают несколько дополнительных оборотов по верхним
рядам и, при необходимости, обратный проход вниз с добавлением слоев.
Ошибка шестая: компенсация слоями вместо техники
Когда паллеты
все равно разъезжаются, распространенная реакция — увеличить число слоев. Это
работает хуже, чем кажется, и обходится дорого.
Дополнительные
слои со слабым натяжением и неверным нахлестом не устраняют исходные проблемы:
груз по-прежнему не привязан к поддону, а слабые зоны остаются слабыми. Расход
пленки растет, устойчивость почти нет. Прежде чем наращивать слои, стоит
проверить натяжение, захват поддона и равномерность нахлеста.
Из практики: если расход пленки на одинаковых
паллетах у разных сотрудников отличается заметно, дело почти всегда в технике
намотки, а не в грузах. Выравнивание практики обычно снижает средний расход и
одновременно повышает надежность.
Таблица: ошибка, признак и что исправить
Компактная
сводка для разбора проблем на участке. Конкретные параметры зависят от груза,
поэтому таблицу используют как ориентир.
|
Ошибка |
Как проявляется |
Что исправить |
|
Слабое натяжение |
Коробки шевелятся, высокий расход |
Наматывать с ощутимым натяжением |
|
Нет захвата поддона |
Груз съезжает целиком |
Начинать с оборотов вокруг поддона |
|
Малый нахлест |
Разрывы, расползание с локальных мест |
Перекрытие примерно наполовину |
|
Неравномерный подъем |
Паллета складывается посередине |
Ровный темп по всей высоте |
|
Слабый верх |
Верхние ряды разъехались |
Дополнительные обороты по верху |
|
Лишние слои вместо техники |
Расход растет, устойчивость нет |
Сначала натяжение и захват поддона |
После
исправления техники результат проверяют на нескольких паллетах подряд:
устойчивость оценивают легким покачиванием, а расход сравнивают с прежним.
Как выстроить единый стандарт намотки
Устранение
ошибок работает надежнее, когда оно закреплено как общий порядок, а не остается
устной рекомендацией.
●
Единая последовательность: захват поддона,
спираль вверх с постоянным нахлестом, усиление верха, надежное закрепление
конца.
●
Обучение: новых сотрудников обучают технике, а
не оставляют перенимать привычки соседа.
●
Проверка результата: после обмотки паллету
покачивают; груз не должен двигаться относительно поддона.
●
Контроль расхода: периодически сравнивают,
сколько паллет дает рулон у разных операторов.
●
Разбор возвратов: повреждения от смещения
разбирают с точки зрения техники, а не только материала.
Такой
стандарт не требует вложений, но обычно дает и снижение повреждений, и экономию
материала — за счет того, что пленка начинает работать так, как задумано.
Когда дело не в технике
Иногда
правильная намотка не решает проблему, и тогда причина в другом.
Первое —
неустойчивая укладка груза. Перекошенная паллета, тяжелые коробки наверху,
сильные выступы за край поддона делают конструкцию нестабильной, и пленка это
не исправит. Второе — характер груза: очень тяжелые и высокие паллеты требуют
дополнительной фиксации, и здесь наращивание слоев менее эффективно, чем
обвязка стреппинг-лентой для
обвязки грузов, которая берет на себя основную нагрузку. Третье —
несоответствие материала задаче: слишком легкая пленка на тяжелом грузе не даст
нужного удержания даже при идеальной технике.
Поэтому
разбор проблемы идет по порядку: сначала укладка, затем техника намотки, затем
материал и дополнительная фиксация.
Что связано с намоткой на упаковочном участке
Качество
паллеты определяется не только пленкой, но и всем, что происходит до обмотки.
Основной
материал — стрейч-пленка для
паллетирования, подобранная под вес и характер груза. Коробки, из которых
формируют паллету, должны сами держать форму, поэтому гофрокороба для отправки заказов
выбирают под нагрузку, а дно проклеивают упаковочным
скотчем для коробок — разошедшаяся коробка внутри паллеты нарушает всю
геометрию.
Хрупкие
позиции внутри защищают воздушно-пузырчатой
пленкой для защиты товара, фасованную продукцию укладывают в мешках и пакетах для фасовки.
Готовые паллеты маркируют термоэтикетками
для маркировки, размещая этикетку так, чтобы она осталась читаемой после
обмотки, а при хранении в сложных условиях груз укрывают полиэтиленовой пленкой для
укрытия и защиты. Операторам, работающим с обвязкой и тяжелыми грузами,
нужны рабочие перчатки для
склада.
Частые вопросы
Почему паллета разъезжается,
хотя пленки намотано много?
Количество
слоев не заменяет натяжения и захвата поддона. Если пленка ложится свободно,
она не стягивает коробки, а если обмотка не захватывает поддон, груз не
привязан к основанию. Сначала проверяют натяжение и начало обмотки, а не
увеличивают число слоев.
Как понять, что натяжение
достаточное?
Пленка должна
ощутимо растягиваться при намотке и плотно обтягивать груз, а готовая паллета —
вести себя как единый блок. Если после обмотки коробки шевелятся относительно
друг друга при легком нажатии, натяжения не хватает.
Какой нахлест между витками
нужен?
Распространенный
рабочий ориентир — перекрытие примерно наполовину. Важнее конкретной величины
ее постоянство: нахлест должен быть примерно одинаковым по всей высоте, иначе
появляются слабые зоны, откуда начинается разрыв.
Почему у разных сотрудников
разный расход пленки?
Из-за
различий в технике: натяжении, темпе подъема, величине нахлеста и числе
проходов. Это типичная ситуация при ручной намотке. Обучение единому стандарту
обычно снижает и разброс, и средний расход.
Что делать, если правильная
намотка не помогает?
Проверить укладку груза на поддоне и соответствие материала задаче. Перекошенная паллета и тяжелые коробки наверху делают конструкцию нестабильной. Для тяжелых и высоких грузов пленку дополняют обвязкой, которая принимает основную нагрузку.
Ручная
намотка стрейч-пленки портится предсказуемым набором ошибок: слабое натяжение,
пропуск захвата поддона, малый нахлест, неравномерный подъем, слабый верх и
попытка исправить все это лишними слоями. Главный вывод — количество пленки не
заменяет качество намотки: правильно натянутые витки удерживают груз лучше и
обходятся дешевле, чем избыточные слои без натяжения. Разброс расхода между
сотрудниками почти всегда указывает на разницу в технике, поэтому единый
стандарт намотки и проверка устойчивости после обмотки дают эффект сразу по
двум направлениям — надежности и экономии.
Если вы налаживаете работу упаковочного участка, полезно вместе с техникой намотки пересмотреть и сами материалы: соответствуют ли они весу и характеру ваших грузов. В каталоге AllTape можно подобрать стрейч-пленку для паллетирования под ваши задачи, а также стреппинг-ленту для обвязки грузов для тяжелых паллет и упаковочный скотч для коробок для надежной сборки тары. Перед закупкой стоит уточнить параметры материалов и назначение, чтобы они соответствовали вашим грузам и способу обмотки.